
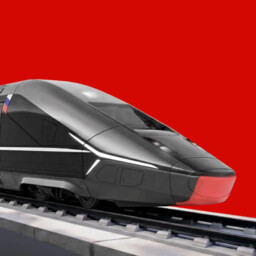
Около 1000 метров — общая длина сварных швов в кузове головного вагона российского высокоскоростного поезда.
Составы ВСМ собирают на заводе «Уральские локомотивы» из экструдированных алюминиевых панелей, из которых формируют боковые и торцевые стены, крышу, раму. Из алюминиевых профилей сваривают каркас кабины машиниста.
Каждый сварной шов проходит несколько этапов контроля. Сначала специалисты проводят визуальный осмотр. Затем используют капиллярный метод: наносят жидкость-пенетрант, которая заполняет мельчайшие трещины и помогает выявить дефекты. Самые ответственные соединения дополнительно проверяют рентгеновским излучением, чтобы оценить внутреннюю структуру и качество сварки.
#ЦифрыВСМ